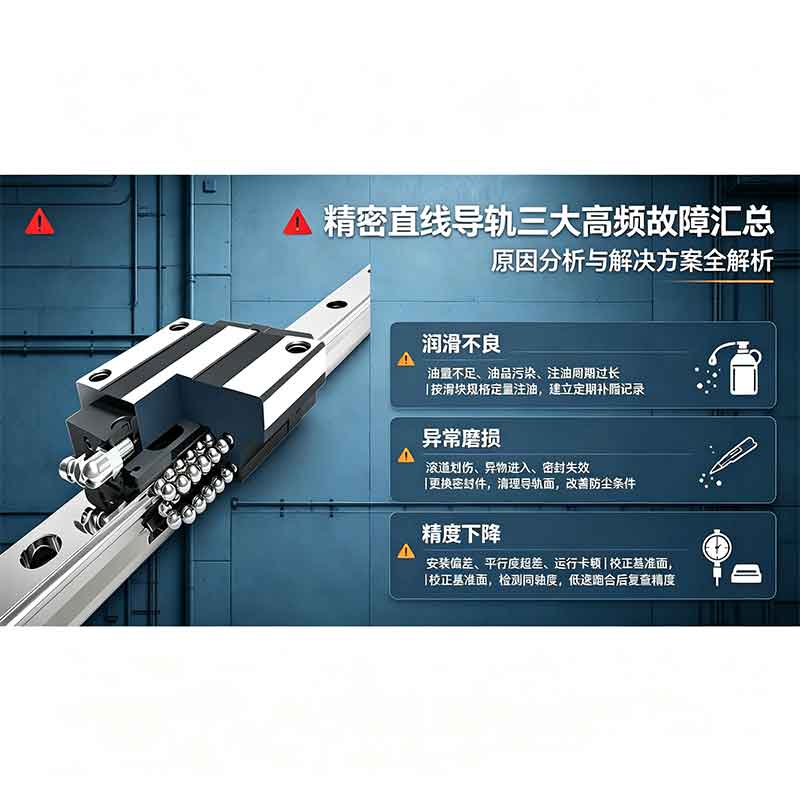
Тры найбольш частыя няспраўнасці прэцызійных лінейных накіроўвалых - поўны аналіз прычын і рашэнняў
2026-08-04
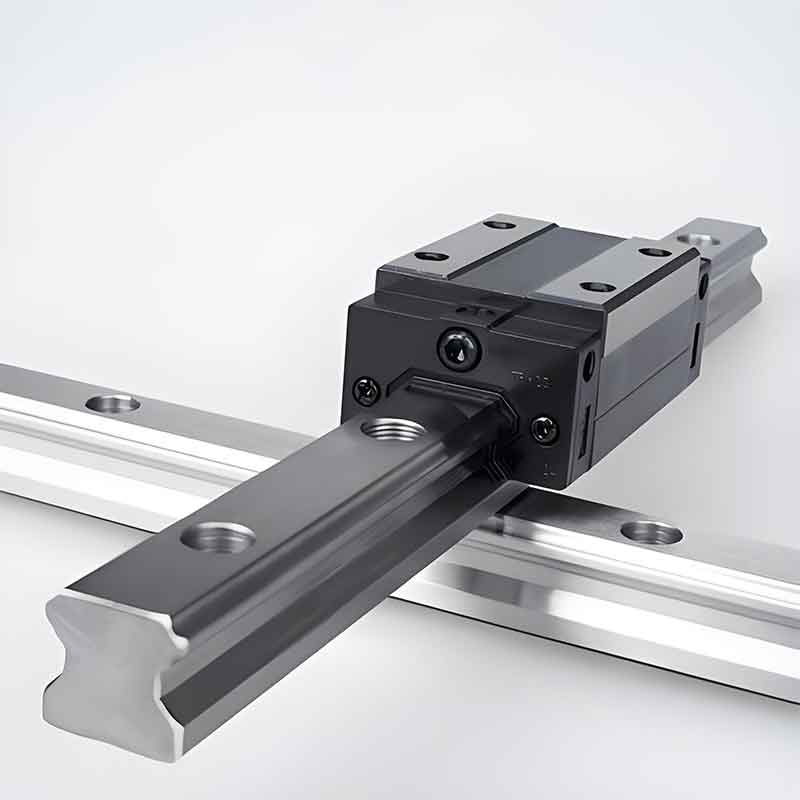
З паскоранай мадэрнізацыяй аўтаматызаванага абсталявання, станкоў з ЧПУ, паўправадніковых і энергетычных установак сфера прымянення прэцызійных лінейных накіроўвалых як ключавых кампанентаў прывада пастаянна пашыраецца. Ва ўмовах працяглай серыйнай эксплуатацыі на накіроўвалых часта ўзнікаюць такія дэфекты, як увагнутасці на дарожках качэння, выпадзенне шарыкаў і расколіны на кантавых вечках і ўшчыльняльных элементах. Гэтыя няспраўнасці не толькі змяншаюць дакладнасць пазіцыянавання абсталявання, але і значна скарачаюць агульны тэрмін службы машыны.
На аснове шматгадовага досведу пасляпродажнага абслугоўвання і дадзеных выпрабаванняў у рэальных умовах эксплуатацыі, кампанія CRK абагульніла тры найболей распаўсюджаных тыпу няспраўнасцяў накіроўвалых, выявіла іх першапрычыны і распрацавала стандартызаваныя рашэнні і прафілактычныя меры. Гэты матэрыял дапаможа вытворцам абсталявання і рамонтнаму персаналу аператыўна дыягнаставаць няспраўнасці і падоўжыць тэрмін службы накіроўвалых.
I. Няспраўнасць: Пастаянныя ўвагнутасці на дарожках качэння, парэпанне і разбурэнне шарыкаў ўнутры карэткі
Прычыны ўзнікнення:
Перавышэнне нагрузкі і внецентренное нагружэнне: Фактычная нагрузка і дынамічныя ўдарныя ўздзеянні перавышаюць намінальныя статычную і дынамічную грузападымальнасці карэткі. Шарыкі выходзяць за межы дапушчальных нагрузак, адбываецца пластычная дэфармацыя, з'яўляюцца ўвагнутасці на дарожках качэння і разбурэнне шарыкаў. Аднабаковае нагружэнне і празмерны перакульвальны момант дадаткова ўзмацняюць лакальную канцэнтрацыю высілкаў.
Адсутнасць змазкі або няправільны выбар змазачнага матэрыялу: Недастатковая колькасць змазкі, занадта вялікія інтэрвалы паміж змазкамі, выкарыстанне несумяшчальных або няякасных змазачных матэрыялаў прыводзяць да адсутнасці ўстойлівай алейнай плёнкі паміж дарожкай качэння і шарыкамі, узнікненню сухога трэння і паскоранаму стомленаму.
Трапленне пылу і металічнай стружкі ўнутр карэткі: Габлюшка і пыл, якія ўтвараюцца пры апрацоўцы, пранікаюць праз ушчыльняльныя зазоры ў цыркуляцыйныя каналы. Цвёрдыя часціцы закліноўваюць паміж дарожкай і шарыкамі, выклікаючы ўвагнутасці пры працяглым абкатванні.
Рашэнні:
Аптымізацыя выбару тыпаразмеру: Замена на накіроўвалую большага тыпаразмеру (напрыклад, з 20-га на 25-ы тыпаразмер) або павелічэнне колькасці карэтак для размеркавання нагрузкі; карэкціроўка мантажнай канструкцыі абсталявання для ўхілення аднабаковага нагружэння.
Нарміраванне змазкі: Замена на спецыялізаваную высокаэфектыўную змазку для накіроўвалых, павелічэнне аб'ёму разавай падачы змазкі, скарачэнне міжсэрвісных інтэрвалаў; усталёўка аўтаматычнай цэнтралізаванай сістэмы змазкі.
Узмацненне абароны ад забруджванняў: Устаноўка патоўшчаных двухгубых ушчыльняльных тарцовых накрывак, мантаж вонкавых тэлескапічных ахоўных кажухоў і металічных стружказдымальнікаў, рэгулярная ачыстка паверхні накіроўвалых ад забруджванняў.
II. Няспраўнасць: Выпадзенне шарыкаў і разбурэнне сістэмы цыркуляцыі падчас прац карэткі
Прычыны ўзнікнення:
Працяглая перагрузка і высокачашчынныя ўдарныя нагрузкі прыводзяць да стомленага разбурэння шарыкаў і сепаратара.
Габлюшка, якая трапляе ў цыркуляцыйныя каналы, драпае шарыкі, выклікаючы іх знос і выхад са строю.
Незахаванне плоскаснасці мантажнай паверхні і раўналежнасці накіроўвалых прыводзіць да ўзнікнення сталага бакавога моманту падчас прац, парушэнню балансу сіл усярэдзіне карэткі, дэфармацыі і разбурэнню сепаратара, у выніку чаго шарыкі губляюць абмежаванне і выпадаюць.
Недастатковая змазка паскарае знос качэння, на паверхні шарыкаў з'яўляюцца кропкавыя каразійныя паразы і адслаенні, у выніку чаго шарыкі выходзяць з цыркуляцыйнага контуру.
Рашэнні:
Паўторны разлік нагрузак на абсталяванне, зніжэнне ўдарных нагрузак, падбор накіроўвалых з адпаведным узроўнем папярэдняга нацягу.
Паўторная каліброўка мантажных баз, выверка раўналежнасці накіроўвалых з дапамогай індыкатара гадзіннікавага тыпу, зацяжка нітаў па дыяганалі з нармаваным момантам, выключэнне прымусовай зборкі.
Перыядычная разборка і ачыстка карэткі, замена зношаных сепаратараў, забеспячэнне паўнавартаснага цыклічнага змазвання на ўсіх этапах эксплуатацыі.
III. Няспраўнасць: Дэфармацыя, парэпанне і разбурэнне кантавых накрывак і ўшчыльняльных элементаў карэткі
Прычыны ўзнікнення:
Парушэнне тэхналогіі мантажу: Пасля ўсталёўкі накіроўвалай узнікае аднабаковае нагружэнне, корпус карэткі стала падвяргаецца зрухавым высілкам, пластыкавыя кантавыя вечкі і ўшчыльняльныя пласціны са часам руйнуюцца ад стомленасці. Вонкавыя ўдары пры транспартаванні і наладцы абсталявання таксама могуць пашкодзіць ушчыльняльныя элементы.
Уздзеянне агрэсіўных асяроддзяў і запарушванне: Трапленне пылу і астуджальнай вадкасці, а таксама засыханне і камякванне змазкі прыводзяць да закаркавання каналаў звароту шарыкаў, рэзкага ўзрастання супраціву руху і дэфармацыі кантавых вечкаў пад ціскам.
Уздзеянне высокіх тэмператур і слабаагрэсіўных асяроддзяў: У такіх умовах стандартныя ўшчыльняльныя элементы з пластыка падвяргаюцца старэнню і ахрупліванню, іх зносаўстойлівасць значна змяншаецца.
Рашэнні:
Мантаж павінен выконвацца кваліфікаванымі адмыслоўцамі з каліброўкай мантажных баз, выключэннем прымусовага прыціскання карэткі; пры транспарціроўцы абсталявання прадугледжваць абарону ад знешніх удараў.
Ўстаноўка ўзмоцненых двухслаёвых ушчыльняльных камплектаў з падвышанай каразійнай устойлівасцю, адаптаваных для запыленага і вільготнага вытворчага асяроддзя; ужыванне спецыялізаваных змазак для высока- і нізкатэмпературных рэжымаў з павелічэннем частаты змазвання.
Рэгулярны кантроль стану кантавых вечкаў і ўшчыльняльных пласцін, своечасовая замена пры выяўленні драбнюткіх расколін для прадухілення другаснага пранікнення забруджванняў унутр карэткі.